
cas client
Détection de corps étrangers
Plastique, verre, os, végétal : la vision industrielle détecte les corps étrangers sur vos produits agroalimentaires, en complément des rayons X, avant qu’ils n’atteignent le consommateur.
En savoir plus
Accès rapides
Des cadences élevées, des formats qui changent plusieurs fois par jour, un atelier lavé au jet et une tolérance nulle sur la sécurité du consommateur : contrôler la qualité en agroalimentaire n’a pas grand-chose à voir avec un atelier d’usinage. Voici ce que la vision industrielle y détecte, et comment elle s’y installe.
La vision industrielle contrôle chaque produit à la cadence de la ligne, là où un opérateur ne peut prélever qu’un échantillon. Sur une ligne agroalimentaire, elle repère les corps étrangers, vérifie l’intégrité du scellage et du bouchage, lit les mentions de date et de numéro de lot, contrôle l’étiquetage et le niveau de remplissage, puis écarte les produits non conformes avant qu’ils ne quittent l’atelier. Assistée par apprentissage, elle se règle sur les défauts réels de votre production plutôt que sur une bibliothèque de défauts génériques.
100 %
des produits contrôlés
Le contrôle visuel humain prélève ; la vision inspecte chaque unité qui passe devant la caméra.
24 h/24
sans dérive d’attention
Le critère de décision est le même au premier produit du poste et au dernier de la nuit.
IP69K
lavage haute pression
Les carters et les optiques sont choisis pour le nettoyage au jet et les produits désinfectants.
1 image
par produit contrôlé
Chaque décision est justifiée par la photo qui l’a motivée : la traçabilité ne repose plus sur un déclaratif.
Enjeux du secteur
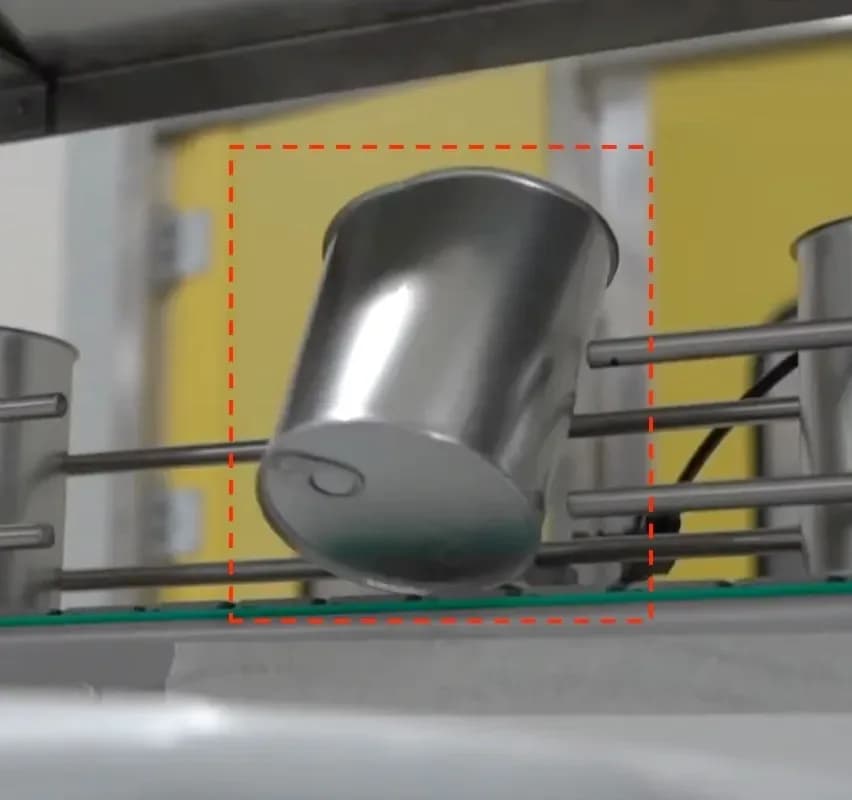
Fibre, éclat de plastique, morceau de joint, insecte : ce que la détection de métaux ne voit pas, et qui déclenche un rappel s’il sort de l’atelier.
Pli sous l’opercule, produit pris dans la soudure, operculage décentré : les causes de fuite se voient à l’image avant de se voir en test d’étanchéité.
Mention absente, décalée, illisible ou périmée : un marqueur qui dérive contamine une palette entière avant que quiconque s’en aperçoive.
Étiquette manquante, penchée, décollée, ou celle d’une autre recette : la première cause de rappel en agroalimentaire n’est pas microbiologique, elle est déclarative.
Niveau hors tolérance, bouchon de travers, capsule mal sertie, contenant déformé : les défauts qui coûtent en réclamation client plus qu’en sécurité.
Plusieurs centaines de produits par minute, des changements de format en cours de journée et un atelier nettoyé au jet : les vraies contraintes du poste.
Sur la ligne
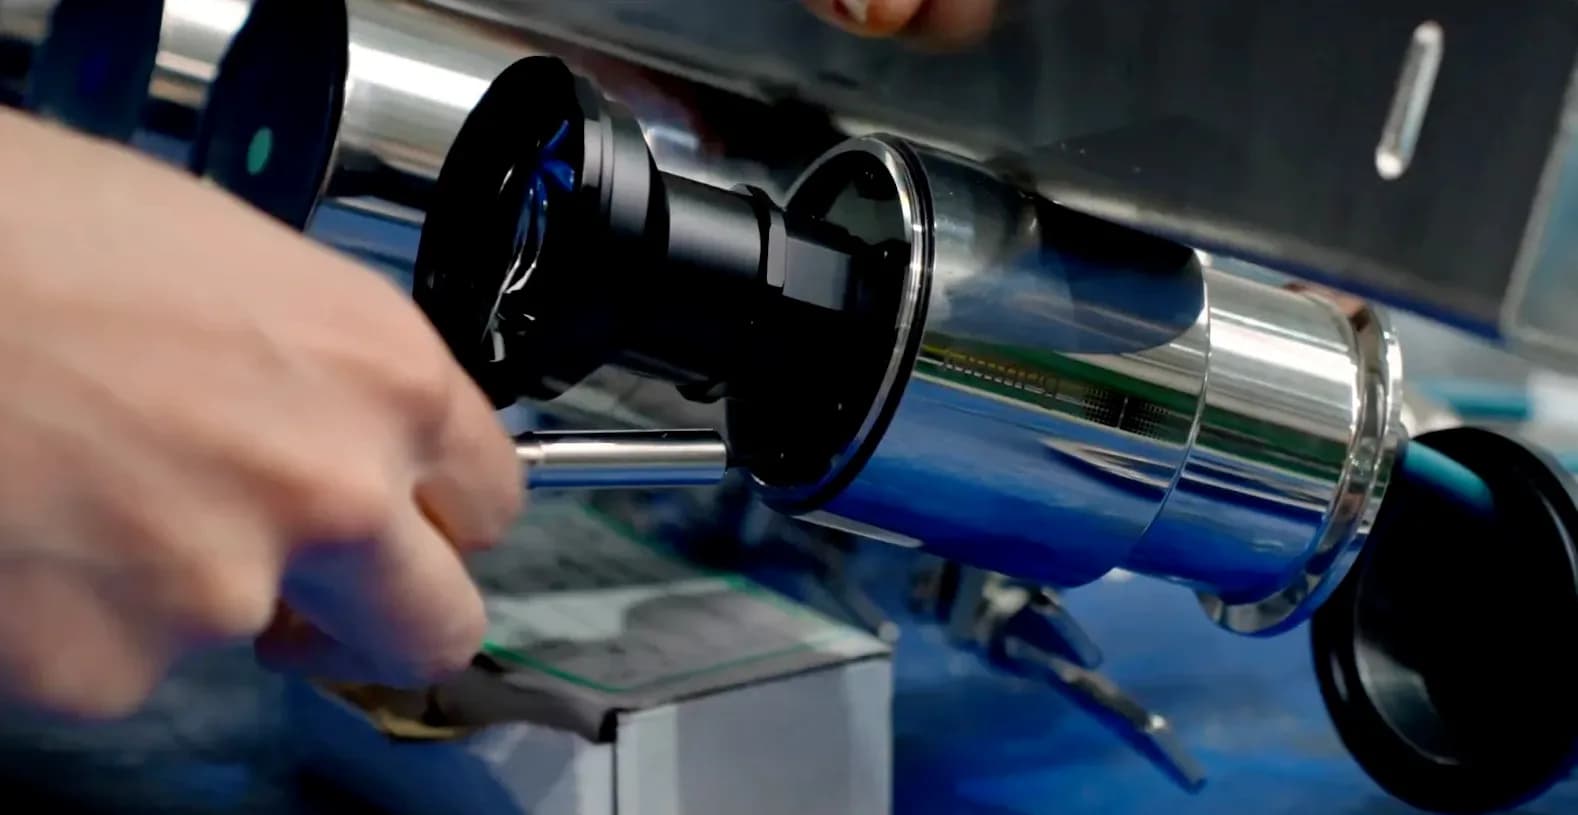
Un poste de contrôle en agroalimentaire n’est pas un poste de laboratoire déplacé sur une ligne. Les carters, les optiques et les éclairages sont choisis pour supporter le nettoyage haute pression et les produits désinfectants, et pour rester lisibles sous la buée comme sous le givre.
Le reste suit la même logique : un montage qui laisse la ligne accessible aux opérateurs, une éjection qui s’interface avec votre automate, et un temps de traitement calé sur votre cadence réelle plutôt que sur celle d’une démonstration.
Sous le capot
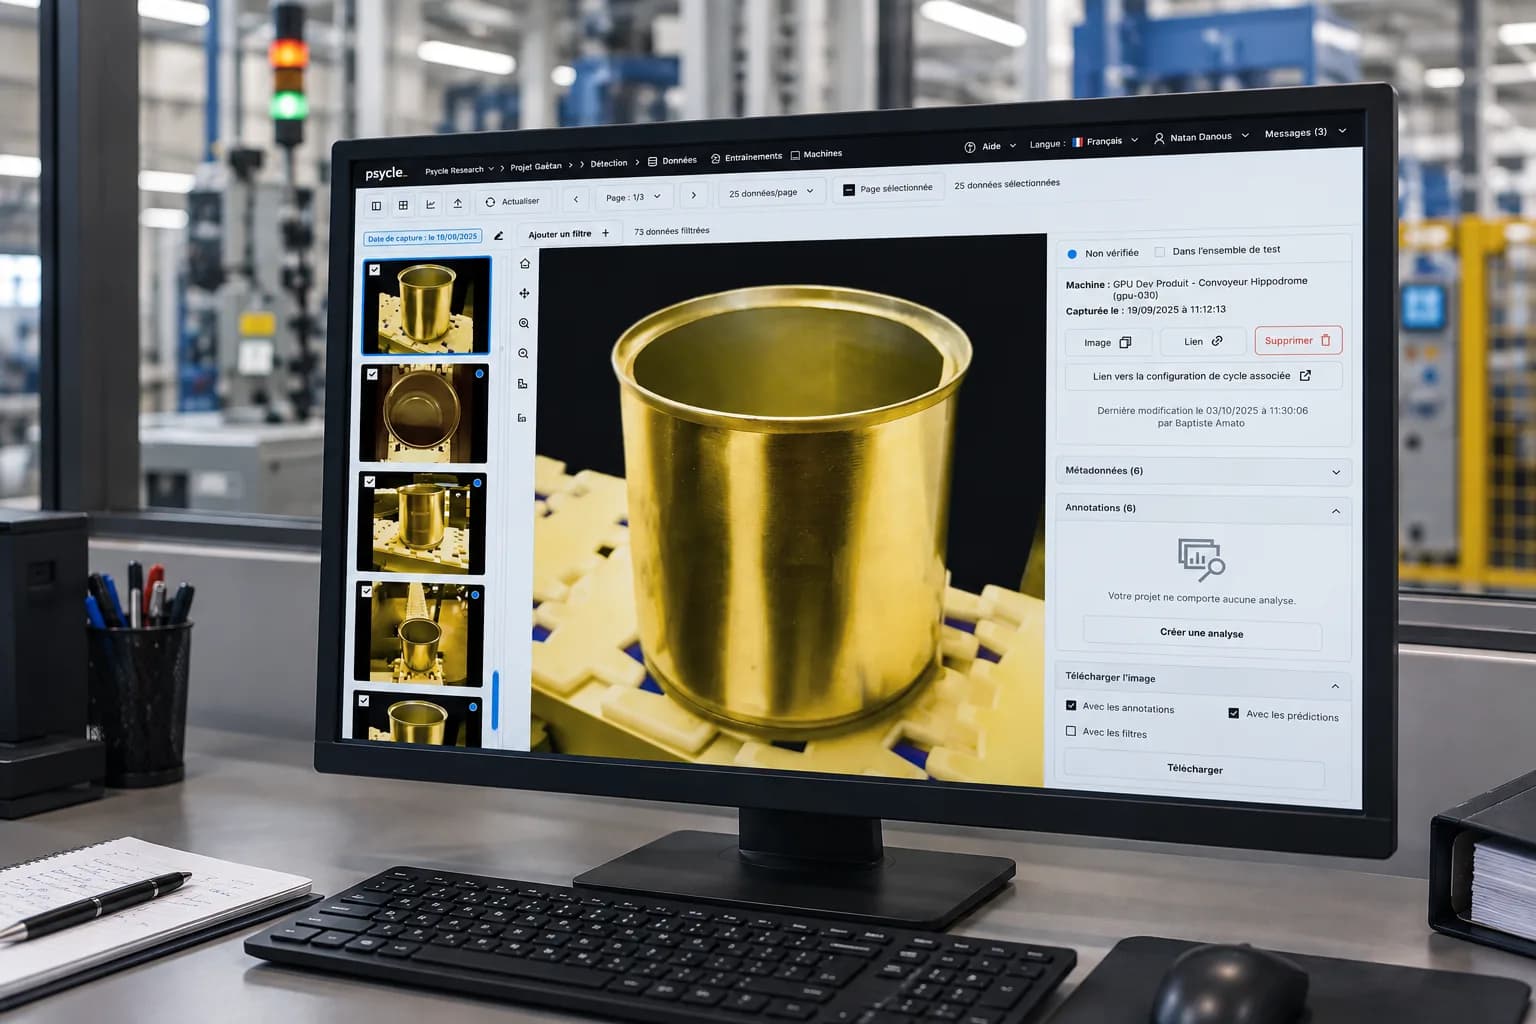
Deux ateliers qui conditionnent le même produit ne produisent pas les mêmes défauts : la matière, les réglages, la vitesse et l’usure des outils décident de ce qui apparaît réellement. Un modèle entraîné ailleurs voit donc autre chose que ce qui sort de chez vous.
C’est pourquoi l’apprentissage part de vos images, y compris de vos cas limites — ceux dont vos opérateurs discutent entre eux. Et lorsqu’un nouveau défaut apparaît, ce sont vos équipes qui reprennent la main sur le modèle, sans repasser par un prestataire.
cas client
Plastique, verre, os, végétal : la vision industrielle détecte les corps étrangers sur vos produits agroalimentaires, en complément des rayons X, avant qu’ils n’atteignent le consommateur.
En savoir pluscas client
Pression, déformation, niveau de remplissage : la vision industrielle détecte les fuites et défauts d’étanchéité sur gourdes alimentaires en sortie de ligne, pour écarter les non-conformes avant conditionnement et protéger la traçabilité produit.
En savoir plusMéthode
.01
Nous partons de vos pièces et de vos images. L’étude dit ce qui est détectable, à quelle cadence, et ce qui ne l’est pas.
.02
Optique, éclairage et modèle sont figés sur un poste d’essai, avec vos cas limites et vos contraintes de lavage.
.03
Montage sur la ligne, interfaçage automate, éjection, remontée des résultats vers vos outils qualité.
.04
Nouveau format, nouveau défaut, nouvelle recette : la mise à jour du modèle se fait chez vous, sans nous.
Un poste placé trop tôt laisse passer ce qui se produit ensuite ; trop tard, il fait rejeter un produit déjà emballé.
| Où la caméra se place | Ce que le système décide | |
|---|---|---|
| Corps étranger | Après remplissage, avant fermeture du contenant | Éjection du produit et alerte si le défaut se répète |
| Scellage et operculage | En sortie de scelleuse ou d’operculeuse | Éjection, et signal de dérive avant que le lot soit perdu |
| Date et numéro de lot | Juste après le marqueur | Éjection ; arrêt demandé si l’illisibilité devient systématique |
| Étiquette et allergènes | Après l’étiqueteuse | Comparaison à la recette en cours, puis éjection |
| Remplissage et bouchage | Après doseuse et boucheuse | Éjection du produit hors tolérance |
| Aspect du produit | Sur convoyeur, avant conditionnement | Tri ou déclassement plutôt que rebut |
Nous sommes capables de réaliser 7 contrôles en moins de 500 millisecondes.
Benoît Blein – Technicien vision
MG Tech
L’intelligence qu’apporte Psycle est indispensable pour obtenir un résultat fiable.
Julien Guinoiseau – Directeur
Aretec (groupe SOGAT)

Ils n’ont pas hésité à ajouter des fonctionnalités dans leur logiciel pour répondre à nos besoins.
Thibault Lonpret – Chef de projets Robotisation et Automatisation
Intercarat
Psycle est un partenaire idéal pour développer des fonctions avancées en vision industrielle.
Sébastien Le Jariel – Responsable Avant Projets
Himber Technologies (groupe SMB)
Le partenariat avec Psycle ouvre de nouvelles possibilités très intéressantes pour l’automatisation des process agroalimentaires.
Estelle Le Pape – Présidente
MCA Process
L’IA Psycle nous permet de choisir ce que nous voulons détecter, et de le détecter sans faux positifs.
Patrice Ferrero – Responsable Amélioration Continue
Massilly
Technature sécurise le contrôle qualité de ses produits et de ses emballages grâce à la vision industrielle
Mathis Le Floch – En stage d’ingénieur industrialisation
Technature
L’IA de Psycle nous permet une réactivité immédiate pour la détection des défauts. L’interface est simple d’utilisation et permet une analyse instantanée des données.
Adeline Bazin – Directrice de Site
Babynov
Leur SDK et tous leurs outils sont bien conçus, bien documentés et prêts à l’emploi. Tout cela est complété par un support technique hors pair.
Dr Russell Sion – Directeur Général
Jenton Dimaco
Ce qui n’est pas métallique mais reste visible : fibre, éclat de plastique, morceau de joint, insecte. La caméra se place après le remplissage, avant la fermeture du contenant, et le produit concerné est éjecté ; une alerte est levée si le défaut se répète. La vision complète donc le détecteur de métaux plutôt qu’elle ne le remplace, et ce qui est détectable sur vos produits se confirme lors de l’étude de faisabilité.
Oui. Un pli sous l’opercule, du produit pris dans la soudure ou un operculage décentré se voient à l’image, avant de se révéler en test d’étanchéité. Chaque barquette ou gourde est contrôlée à la cadence de la ligne, et non plus un échantillon.
Oui. Le système repère une mention absente, décalée, illisible ou erronée, ainsi qu’une étiquette manquante, penchée, décollée ou appartenant à une autre recette. C’est un point clé pour les allergènes : la première cause de rappel en agroalimentaire est déclarative, pas microbiologique. Un marqueur qui dérive est signalé dès les premiers produits, pas après une palette entière.
Oui, c’est une condition de départ. Les carters, les optiques et les éclairages sont choisis pour le nettoyage au jet (indice IP69K) et les produits désinfectants, et pour garder une image exploitable sous la buée comme sous le givre. Le montage laisse la ligne accessible aux opérateurs.
Le temps de traitement est calé sur votre cadence réelle, qui peut atteindre plusieurs centaines de produits par minute. Les changements de format ou de recette en cours de journée sont prévus dès le prototype. Quand un nouveau format arrive, vos équipes mettent le modèle à jour elles-mêmes, sans repasser par un prestataire.
L’emplacement dépend du défaut recherché. Placé trop tôt, le poste laisse passer ce qui se produit ensuite ; placé trop tard, il fait rejeter un produit déjà emballé.
L’éjection est reliée à votre automate.
les solutions psycle
un framework Python compatible avec les standards de vision (GenICam) et les derniers modèles de Deep Learning.